

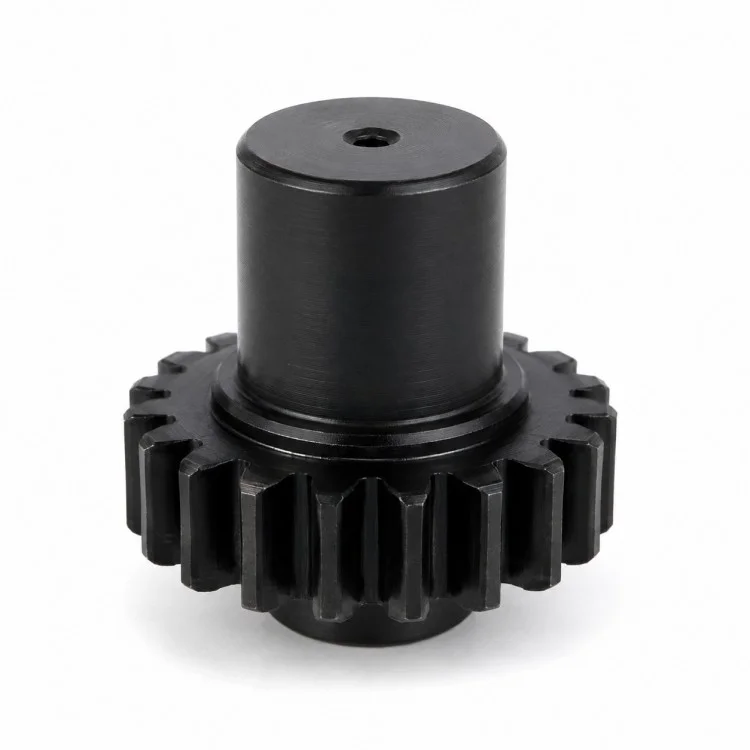
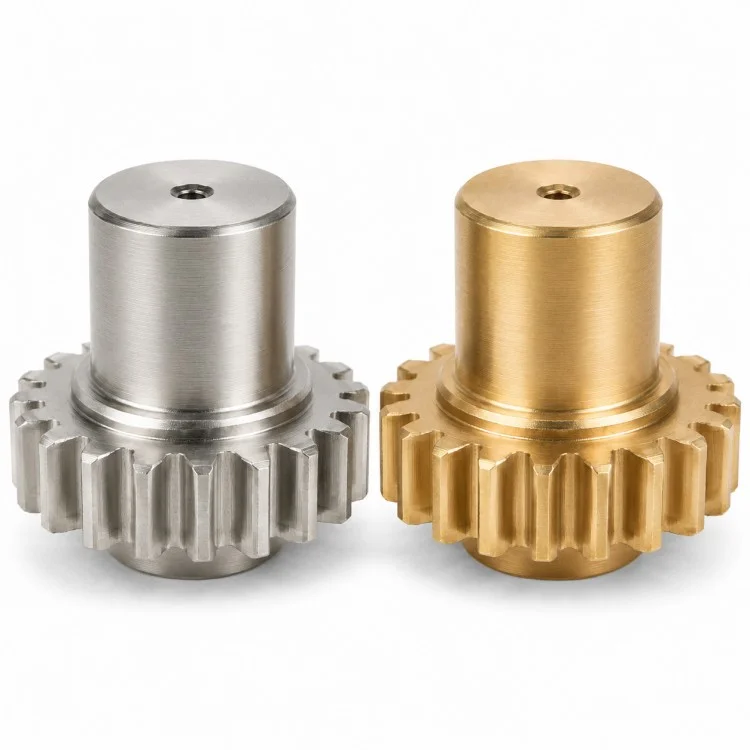
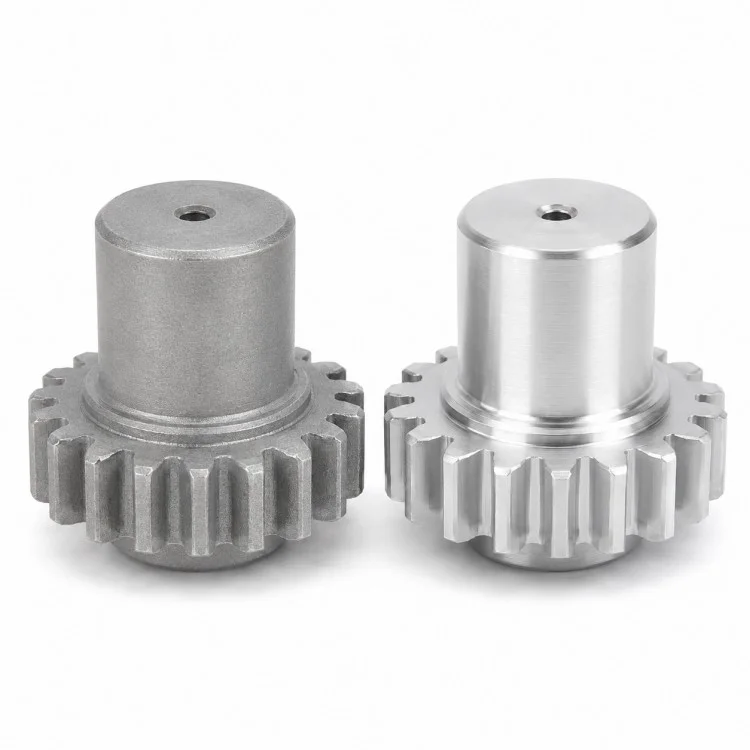
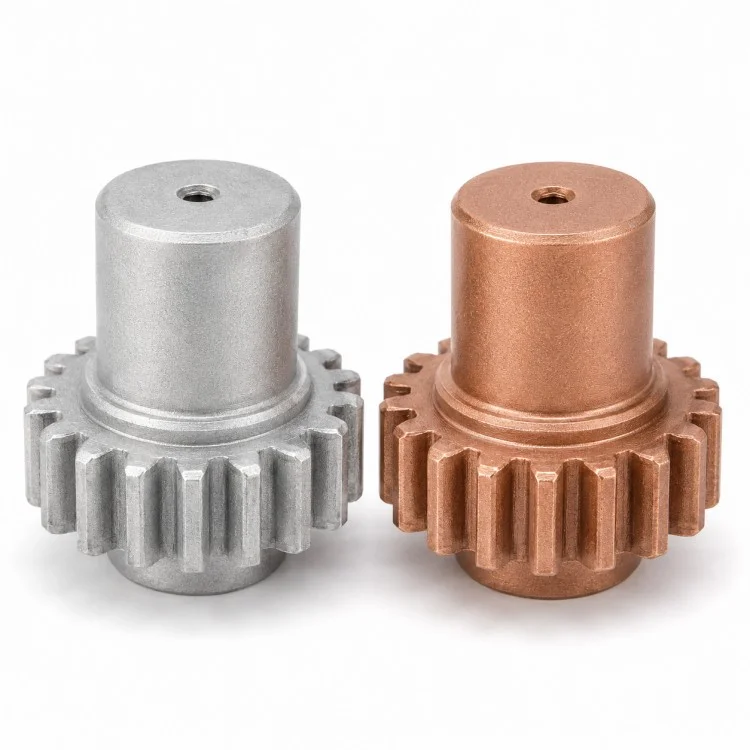
Per gli acquirenti che acquistano un mozzo per ingranaggi cilindrici di precisione lavorato a CNC,Xiangxing Xinfornisce lavorazioni da disegni del cliente, file 3D o campioni fisici. A differenza di un ingranaggio separato montato su un mozzo secondario, questa struttura monopezzo consente di controllare la sezione dell'ingranaggio, il diametro di posizionamento, lo spallamento e l'alesaggio all'interno di un unico piano di produzione.
L'area dell'ingranaggio può essere prodotta in base alla geometria del dente specificata, mentre la tornitura CNC definisce il mozzo, il foro, gli spallamenti e altre caratteristiche di rotazione. Quando il componente funziona con alberi, cuscinetti o gruppi di trasmissione, il dato di lavorazione viene selezionato in base alla relazione funzionale tra queste superfici invece di controllare ciascuna dimensione in modo indipendente.
È possibile selezionare diversi materiali in base alla coppia, alla velocità, alla resistenza all'usura e all'ambiente di servizio. Il trattamento termico, la finitura superficiale e l'ispezione finale possono quindi essere incorporati nel percorso di produzione anziché essere trattati come operazioni secondarie indipendenti.
Questo approccio produttivo è adatto per meccanismi di trasmissione personalizzati, macchinari industriali, apparecchiature di automazione, gruppi di trasmissione e componenti di ricambio in cui sono importanti sia l'innesto degli ingranaggi che il posizionamento del mozzo.
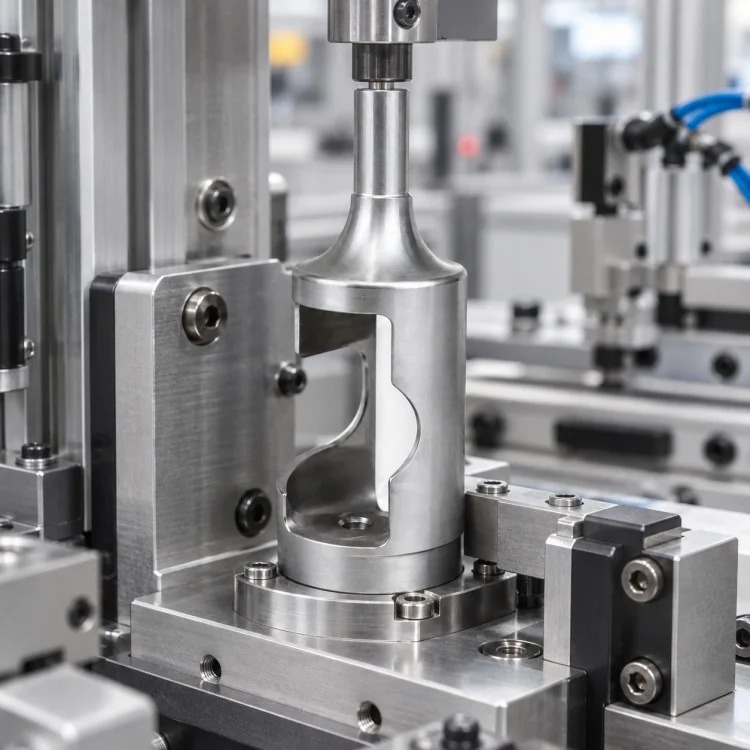
| Parametro | Dettagli |
| Tipo di prodotto | Mozzo per ingranaggi cilindrici di precisione lavorato a CNC |
| Produzione | Tornitura CNC + Lavorazione ingranaggi + Lavorazione secondaria |
| Tipo di ingranaggio | Ingranaggio cilindrico esterno |
| Materiale | 20# / 45# / 40Cr / 42CrMo / Acciaio inossidabile / Ottone / Personalizzato |
| Modulo ingranaggi/DP | Secondo il disegno |
| Numero del dente | Secondo il disegno |
| Angolo di pressione | Secondo il disegno |
| Diametro del foro | Personalizzato |
| Diametro del mozzo | Personalizzato |
| Dimensioni complessive | Secondo il disegno o il campione |
| Tolleranza generale | Tipicamente ±0,01 mm |
| Tolleranza critica | Secondo disegno e valutazione tecnica |
| Finitura superficiale | Valore Ra secondo il disegno |
| Trattamento termico | Tempra/rinvenimento/altro trattamento se richiesto |
| Trattamento superficiale | Ossido nero / Nichelatura / PVD / Personalizzato |
| MOQ | 1 pezzo disponibile per il prototipo |
| Tempi di consegna del campione | Normalmente 3-5 giorni dopo la conferma tecnica |
| Produzione di massa | Normalmente 10-15 giorni, a seconda della quantità e del processo |
| Formati di disegno | PDF / DWG / DXF / STEP / IGES / SolidWorks |
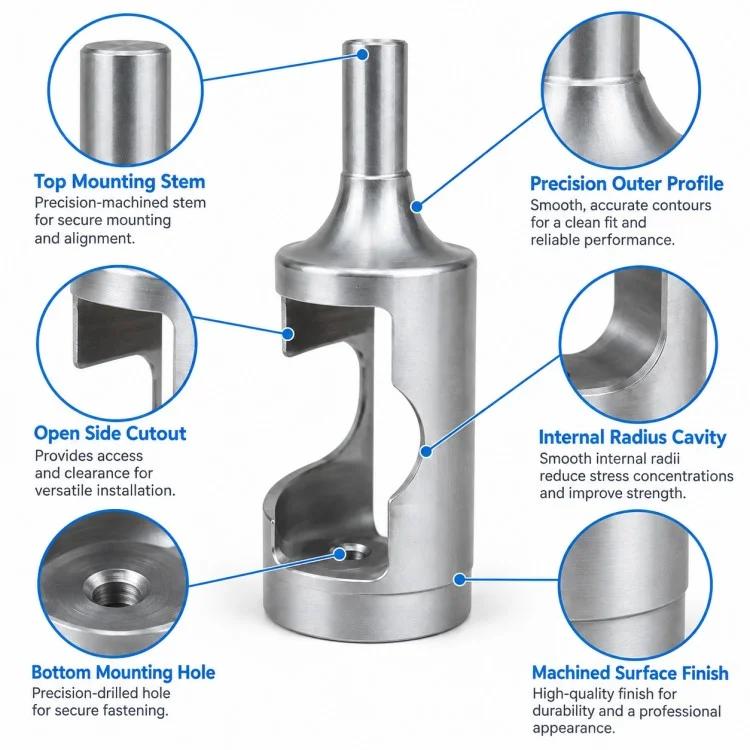
Il percorso di produzione di un mozzo per ingranaggi cilindrici di precisione lavorato a CNC è pianificato in base alla relazione tra la sezione dell'ingranaggio, il foro e le superfici di posizionamento anziché semplicemente lavorare ciascuna caratteristica separatamente.
| Fase di produzione | Punto di controllo principale |
| Revisione del disegno | Confermare i parametri degli ingranaggi, le tolleranze e le dimensioni di accoppiamento |
| Preparazione del materiale | Verificare la qualità del materiale e le dimensioni dello stock grezzo |
| Tornitura CNC | Foro macchina, diametri dei mozzi, spallamenti e superfici di riferimento |
| Lavorazione di ingranaggi | Produrre il profilo del dente in base al modulo/DP e al conteggio dei denti |
| Sbavatura | Rimuovere gli spigoli vivi e le bave degli ingranaggi |
| Trattamento termico | Eseguito quando viene specificata la durezza o la resistenza all'usura |
| Finire la lavorazione | Se necessario, correggere le dimensioni critiche dopo il trattamento termico |
| Trattamento superficiale | Ossido nero, placcatura, PVD o finitura specificata |
| Controllo dimensionale | Controllare foro, spallamento, diametro esterno e altre dimensioni chiave |
| Ispezione degli ingranaggi | Verificare i requisiti relativi ai denti in base alle esigenze del progetto |
| Pulizia finale | Rimuovere trucioli, olio e residui di lavorazione |
| Imballaggio | Protezione dalla ruggine e imballaggio per l'esportazione come richiesto |
| Elemento di confronto | Lavorazione integrata Xiangxing Xin | Elaborazione convenzionale a basso controllo |
| Struttura dell'ingranaggio e del mozzo | Piano di lavorazione in un unico pezzo | Caratteristiche spesso trattate separatamente |
| Gestione dei dati | Considerata la relazione tra i dati funzionali | Sono possibili più configurazioni non correlate |
| Posizione tra foro e ingranaggio | Controllato come funzionalità correlata all'assieme | Rischio di deviazione cumulativo più elevato |
| Precisione della spalla | Incluso nel controllo dimensionale della catena | Solo controllo della dimensione individuale |
| Selezione dei materiali | In base al carico, all'usura e all'ambiente | Spesso selezionato principalmente in base al costo |
| Pianificazione del trattamento termico | Sovrametallo di lavorazione considerato in anticipo | Trattamento termico gestito separatamente |
| Prototipo | Prototipo monopezzo supportato | Potrebbe essere necessario un MOQ più elevato |
| Ispezione | Dimensioni di accoppiamento chiave controllate tramite disegno | Controllo dimensionale di base |
| Supporto tecnico | Disegni e revisione del processo disponibili | Principalmente orientato alla produzione |
Per le parti CNC standard, le tolleranze comuni sono generalmente controllate intorno a ±0,01 mm. Per le dimensioni critiche, è possibile valutare tolleranze più strette in base alle dimensioni della parte, al materiale, alla geometria e al metodo di lavorazione. In condizioni adeguate, la capacità dell'apparecchiatura può raggiungere circa ±0,001 mm per caratteristiche specifiche.
Il materiale può essere selezionato in base all'applicazione effettiva. Le opzioni disponibili includono acciaio al carbonio, acciaio legato, acciaio inossidabile, alluminio, ottone, rame e altri metalli lavorabili confermati.
Si prega di fornire disegni PDF o DWG/DXF quando possibile. Sono accettati anche file STEP, IGES o SolidWorks 3D. Se disponibili, dovrebbero essere inclusi i requisiti relativi a materiale, quantità, tolleranza, trattamento termico, durezza e trattamento superficiale.
SÌ. Per i componenti CNC basati su disegno, Xiangxing Xin supporta la produzione di prototipi a partire da un unico pezzo. Ciò consente ai clienti di verificare vestibilità, dimensioni e funzionalità prima di effettuare un ordine di produzione.
Per la prima collaborazione, le tariffe dei campioni vengono valutate in base al costo del materiale e alla difficoltà di lavorazione. In progetti idonei, i costi concordati per i campioni possono essere accreditati o rimborsati dopo un successivo ordine di produzione.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd. opera secondo i sistemi di gestione della qualità ISO 9001 e IATF 16949. Certificati dei materiali, rapporti di ispezione dimensionale, fatture commerciali, distinte di imballaggio, certificati di origine e altri documenti richiesti possono essere confermati in base ai requisiti dell'ordine e del paese di destinazione.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd. è un produttore di componenti metallici di precisione. Per gli acquirenti esteri che acquistano componenti di ingranaggi, il mozzo per ingranaggi cilindrici di precisione lavorato a CNC può essere gestito dalla revisione dei disegni e dalla convalida del prototipo fino alla produzione ripetuta all'interno di un flusso di lavoro di produzione.
La sezione dell'ingranaggio, il diametro del mozzo, il foro centrale e le superfici di appoggio a gradini possono essere progettati insieme. Ciò riduce le modifiche non necessarie dei riferimenti e aiuta a mantenere la relazione tra la trasmissione e le funzioni di assieme.
Xiangxing Xin esamina materiali, superfici funzionali, catene di tolleranza, trattamento termico e lavorazione secondaria prima della produzione. Il percorso del processo può quindi essere adattato all'applicazione reale anziché applicare la stessa sequenza di lavorazione a ogni parte dell'ingranaggio.
I componenti rotanti dipendono fortemente dal rapporto tra foro, mozzo e sezione dell'ingranaggio. I riferimenti funzionali vengono presi in considerazione durante la lavorazione e l'ispezione per ridurre la variazione di posizione e concentricità.
Le quantità del prototipo possono iniziare da un pezzo. Ciò è particolarmente utile per nuovi meccanismi, pezzi di ricambio, revisioni del progetto e verifica dell'assemblaggio prima di un ordine più grande.
Una volta confermati i requisiti del prototipo e dell'ispezione, i riferimenti di lavorazione, la strategia degli utensili e i punti di ispezione possono essere conservati per i lotti successivi per migliorare la ripetibilità.
Xiamen Xiangxing Xin Industry and Trade Co., Ltd. opera secondo i sistemi di gestione della qualità ISO 9001 e IATF 16949. Le registrazioni delle ispezioni dimensionali, la documentazione dei materiali e altri documenti di qualità specifici del progetto possono essere forniti in base ai requisiti concordati.
Indirizzo
N. 168 Tonglian Road, Hugan Village, Xinmin Town, Tongan District, Xiamen
tel


